Torna Uçlarında ISO Kodlama Sistemi Nasıl Okunur? (CNMG, TNMG, VNMG Rehberi)
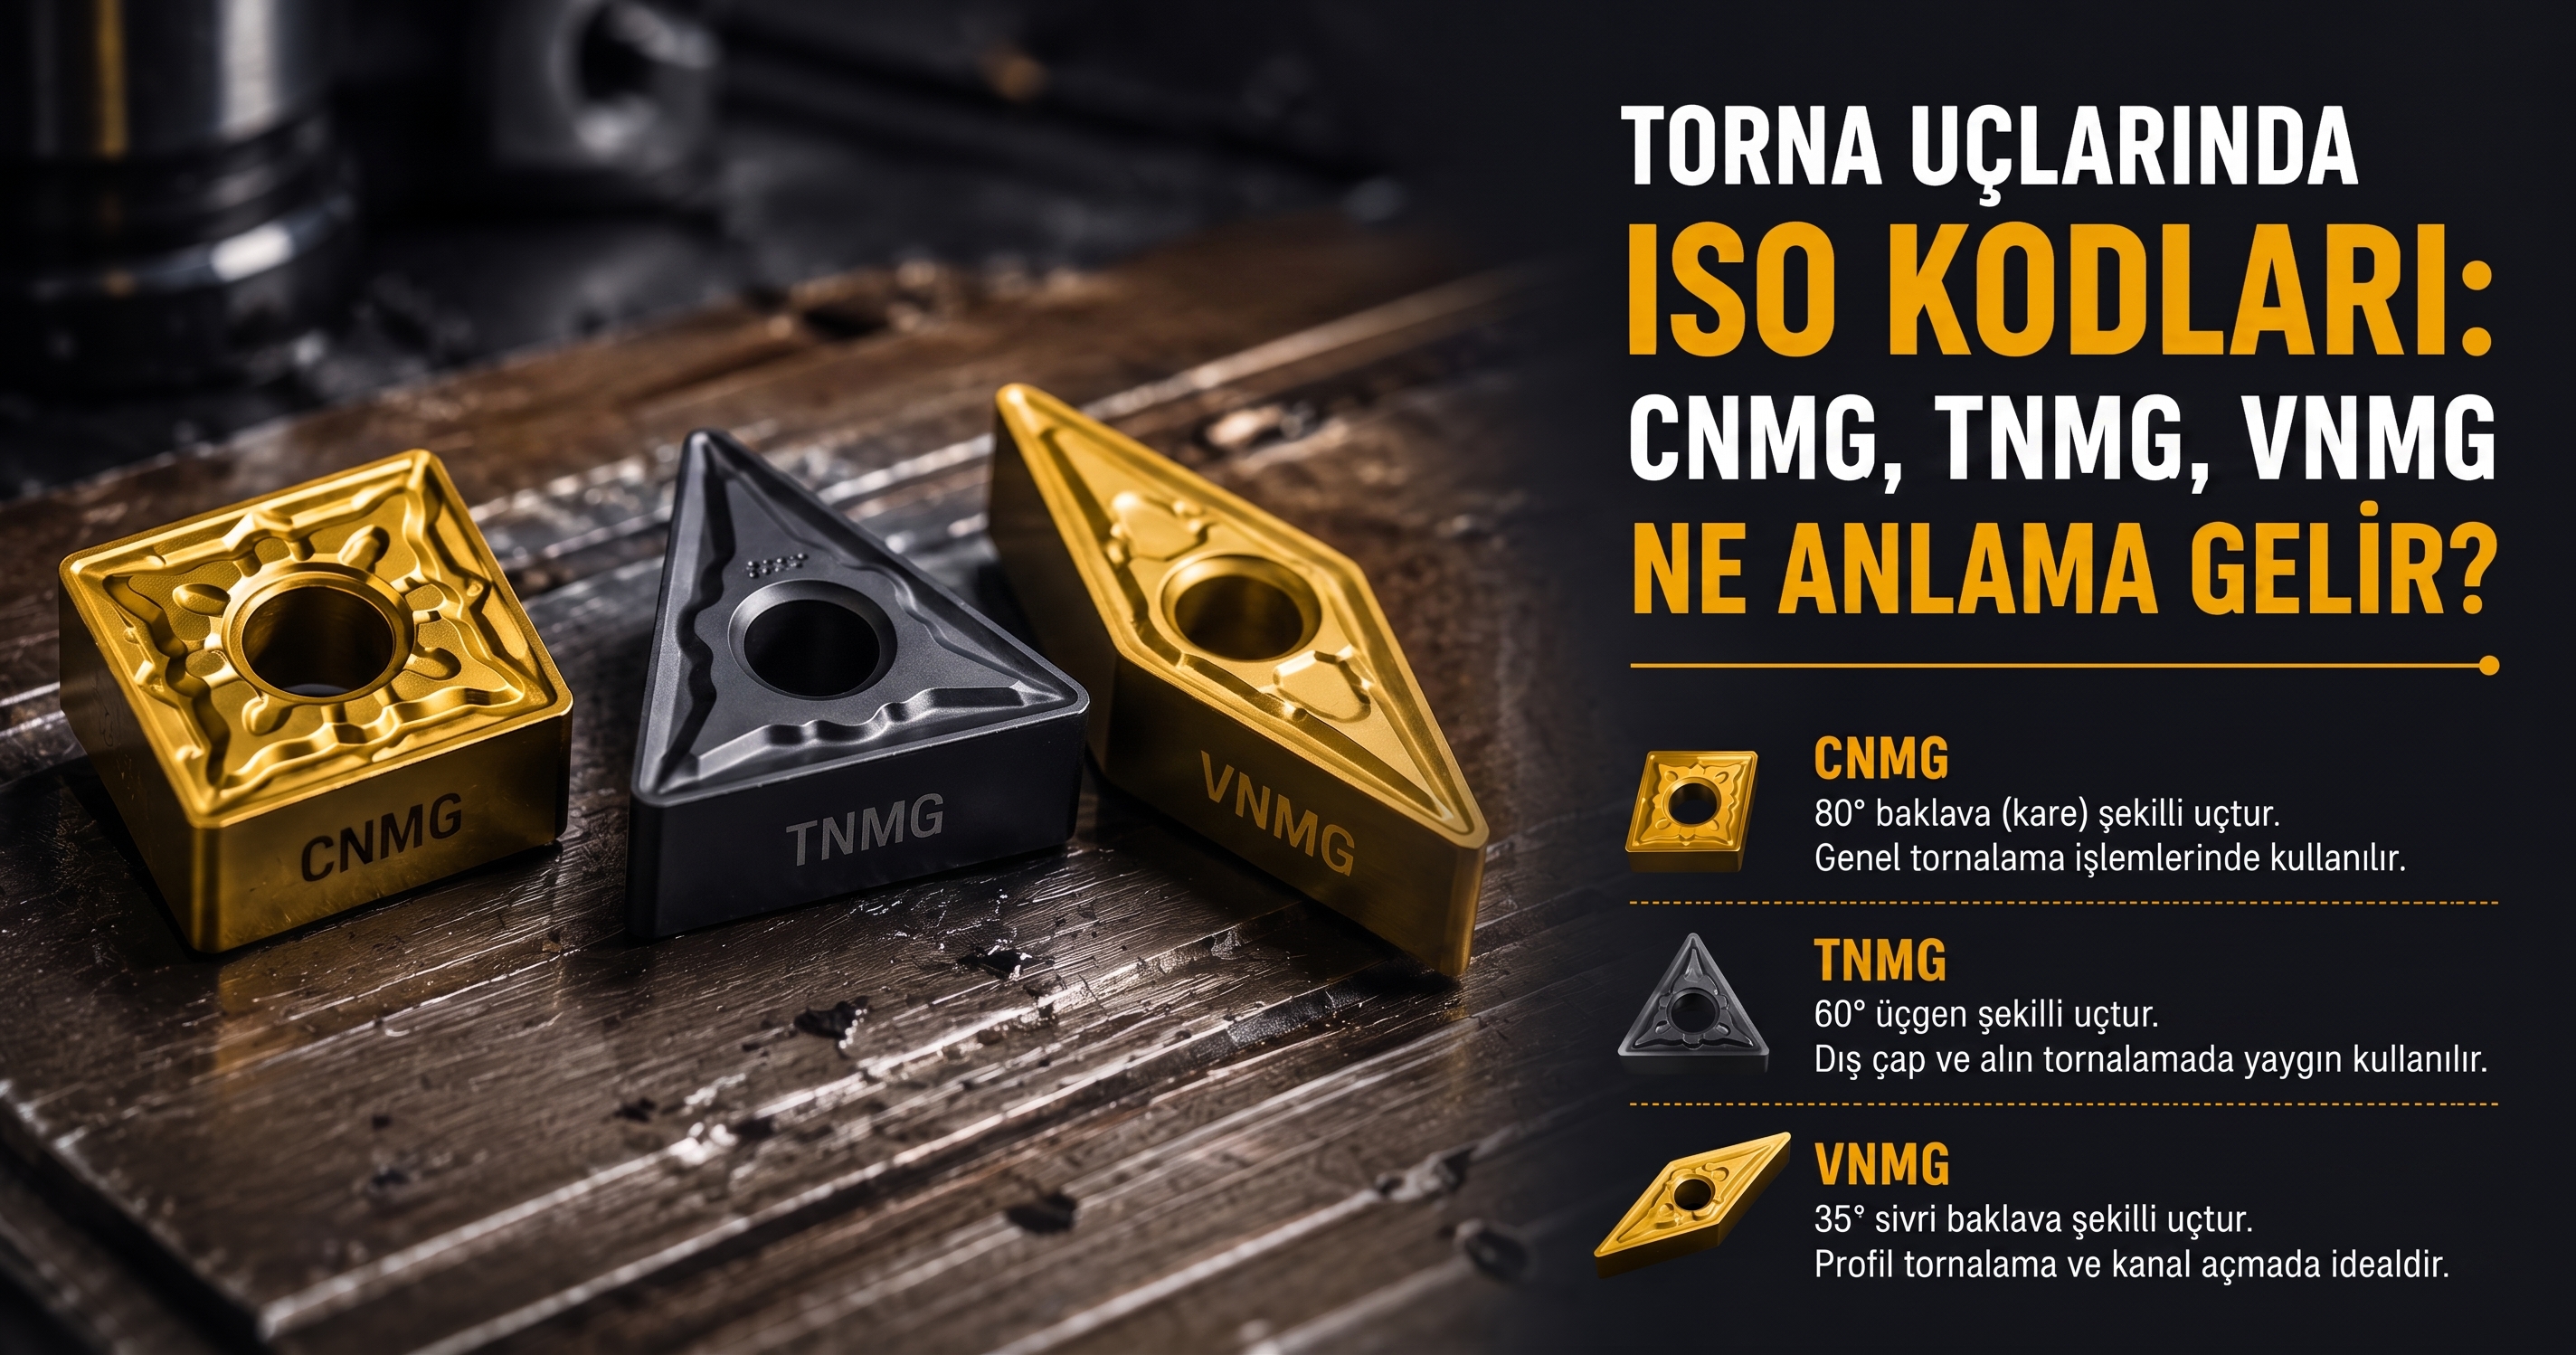
1. ISO Kodlama Sisteminin Mantığı (Örnek: C - N - M - G - 12 - 04 - 08)
Bir torna ucunun kodunda ilk 4 hane harf (geometrik özellikler), sonraki 6 hane ise 2'şerli gruplar halinde rakam (ölçüsel özellikler) olarak okunur:
C - N - M - G - 12 - 04 - 08
1. Harf: Ucun Geometrik Şekli (Uç Açısı)
Ucun tepe açısını ve talaş kaldırma mukavemetini belirler:
C: Eşkenar Dörtgen (Rombik) 80° (En yaygın genel kaba ve finiş ucu)
W: Trigon (3 Köşeli Özel Geometri) 80° (Çift taraflı toplam 6 kesici kenar, son derece ekonomik)
D: Eşkenar Dörtgen (Rombik) 55° (Profil, kopya ve yanaşma operasyonları için)
V: Eşkenar Dörtgen (Rombik) 35° (Dar kanallar ve ince profil tornalama)
T: Eşkenar Üçgen 60°
S: Kare 90° (Ağır kaba talaş ve alın tornalama)
R: Yuvarlak (Daire) (En yüksek kesme kenarı mukavemeti)
2. Harf: Serbestlik (Boşluk) Açısı
Ucun yan yüzeyinin iş parçasına sürtünmesini engelleyen açıdır:
N (Negatif - 0°): Boşluk açısı yoktur. Uç çift taraflı kullanılabilir (Örn: CNMG uçta 4 + 4 = 8 kesici köşe vardır). Çok rijittir, kaba işleme için idealdir.
C (Pozitif - 7°): Pozitif boşluk açısı. Tek taraflı kullanılır. Kesme kuvveti düşüktür, ince millerde ve iç çap tornalamada esnemeyi/titreşimi önler (Örn: CCMT).
P (Pozitif - 11°): Yüksek pozitiflik. Çok düşük kesme direnci gerektiren hassas iç çap işleme operasyonlarında tercih edilir.
3. Harf: İmalat Tolerans Sınıfı
Ucun kalınlık, köşe yüksekliği ve form toleranslarını belirtir. Genellikle talaşlı imalatta M veya G tolerans sınıfı uçlar kullanılır.
4. Harf: Bağlama ve Talaş Kırıcı Tipi
Ucun kattere nasıl bağlandığını ve talaş kırıcının tek/çift taraflı olduğunu gösterir:
G: Ortadan delikli ve her iki yüzeyinde de talaş kırıcı form bulunan uç.
W: Ortadan konik delikli uç.
M: Ortadan delikli, yalnızca tek tarafında talaş kırıcı bulunan pozitif uç.
5. Rakam Grupları: Kesici Kenar Boyu, Kalınlık ve Köşe Radyüsü
İlk 2 Rakam (12): Kesici Kenar Boyu (mm)
İkinci 2 Rakam (04): Uç Kalınlığı (mm)
Üçüncü 2 Rakam (08): Köşe / Burun Radyüsü (R)
02 ---> R = 0.2mm Mikro işleme, çok hassas finiş)
04 ---> R = 0.4mm (Hassas finiş tornalama, düşük pasolar)
08 ---> R = 0.8 mm (Genel kullanım: Yarı finiş ve orta kaba talaş standardı)
12 ---> R = 1.2mm (Ağır kaba talaş, yüksek ilerleme ve darbeli kesim)
2. En Çok Tercih Edilen Torna Uçları Karşılaştırması
| Uç Kodu | Uç Tipi | Kesici Köşe Sayısı | Boşluk Tipi | En Uygun Operasyon |
|---|
| CNMG | 80° Rombik | 8 Köşe (4+4) | Negatif (0°) | Genel kaba, orta kaba ve güçlü dış çap tornalama |
| WNMG | 80° Trigon | 6 Köşe ($+3) | Negatif (0°) | Yüksek maliyet avantajı, ekonomik kaba ve alın tornalama |
| DNMG | 55° Rombik | 4 Köşe (2+2) | Negatif (0°) | Profil işleme, alın pah kırma ve kontur tornalama |
| VNMG | 35° Rombik | 4 Köşe (2+2) | Negatif (0°) | Dar profil, ince kanal ve derin kontur boşaltma |
| CCMT | 80° Rombik | 2 Köşe (Tek Taraf) | Pozitif (7°) | Delik içi tornalama (Boring Bar), titreşimsiz ince talaş |
3. Köşe Radyüsü (R) Seçerken Dikkat Edilmesi Gerekenler
Bir torna ucunda doğru köşe radyüsünü seçmek parçanın yüzey kalitesini (Ra) ve radyal kesme kuvvetini doğrudan etkiler:
Radyüs Büyüdükçe (0.8 mm ---> 1.2 mm): Kesici uç ucu daha mukavemetli hale gelir, yüksek ilerleme verilebilir ancak tezgâha binen radyal yük artar. Rijit olmayan ince parçalarda tırlamaya (titreşime) yol açabilir.
Radyüs Küçüldükçe (0.8 mm ---> 0.4 mm): Kesme kuvveti azalır, titreşim riski biter ve ince finiş yüzeyi elde edilir; ancak yüksek pasolarda uç kırılma riski artar.
Etiketler: torna ucu kodları,cnmg uç anlamı,torna elmas çeşitleri,kesici uç kodlama,iso torna elmasları
Ağustos 15, 2026
Listeye dön